
Выбор правильного металлорежущего инструмента — ключевой фактор эффективности металлообработки. В современной токарной обработке международный стандарт ИСО определяет четкую систему шифрования сменных многогранных пластин. Понимание этой системы позволяет инженеру-технологу и оператору станка с ЧПУ точно подобрать инструмент под конкретную технологическую задачу, исключить ошибки при закупке и оптимизировать режимы резания.
Рассмотрим подробно структуру международной маркировки, разберем значение каждой буквы в обозначении твердосплавных пластин и опишем алгоритм подбора подходящей токарной державки.
Рассмотрим подробно структуру международной маркировки, разберем значение каждой буквы в обозначении твердосплавных пластин и опишем алгоритм подбора подходящей токарной державки.
Зачем нужна единая система маркировки ИСО
Применение единого стандарта кодирования режущего инструмента решает сразу несколько важных задач производственного предприятия:
- Взаимозаменяемость. Специалист может быстро подобрать аналог пластины от другого производителя, не меняя управляющую программу и технологический процесс.
- Снижение риска ошибок. Каждая буква и цифра в коде имеет строго фиксированное значение, определяющее геометрию, размеры, допуски и тип стружколома.
- Ускорение процессов снабжения. Отделу закупок не требуется глубоко погружаться в чертежи детали — достаточно передать правильное обозначение менеджеру по продажам инструмента.
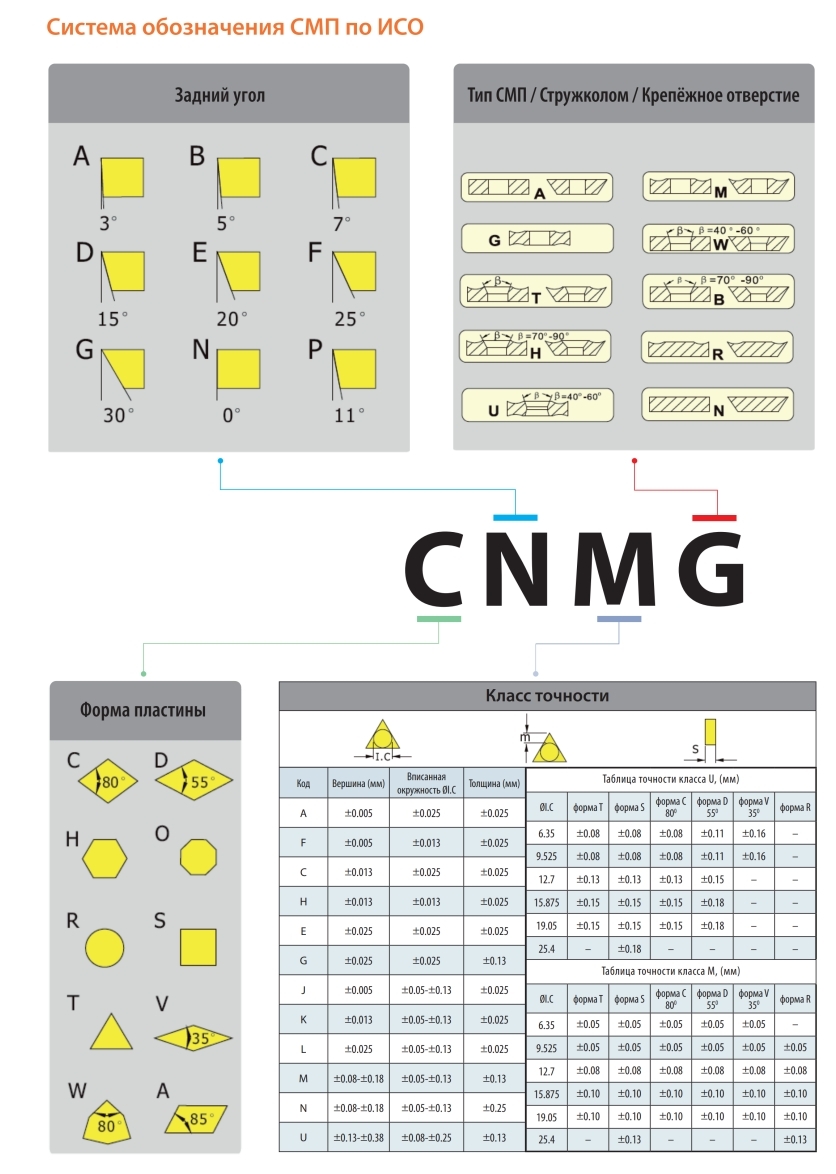
Код твердосплавной пластины по стандарту ИСО обычно состоит из четырех буквенных символов на первых позициях, за которыми следуют цифровые обозначения размеров, и завершается буквенно-цифровым обозначением стружколомающей геометрии или типа сплава. Для визуального представления расшифровки удобно использовать схему структуры кода пластины ISO.
Разбор базовой структуры буквенного кода
Первые четыре буквы в названии пластины описывают ее ключевые геометрические параметры и конструктивные особенности. Рассмотрим их значение на примерах популярных типов геометрий.
Первая буква: форма пластины в плане
Форма пластины определяет прочность режущей кромки, доступность инструмента при сложных контурах обработки и максимальный угол в плане при точении. Ознакомиться с графическим отображением всех форм можно в каталоге токарного инструмента.
Вторая буква: задний угол пластины
Задний угол влияет на трение между инструментом и обрабатываемой деталью, а также на прочность режущего клина.
Третья буква: классы точности
Этот символ определяет допуски на размер вписанной окружности, толщину пластины и позиционирование вершины.
Четвертая буква: тип крепления и наличие стружколома
Символ показывает конструкцию отверстия и наличие стружколомающих канавок на гранях.
Форма пластины определяет прочность режущей кромки, доступность инструмента при сложных контурах обработки и максимальный угол в плане при точении. Ознакомиться с графическим отображением всех форм можно в каталоге токарного инструмента.
- C (ромб с углом при вершине восемьдесят градусов): универсальная геометрия, сочетающая высокую прочность вершины и хорошую доступность при продольном и торцевом точении.
- W (тригон или правильный ломаный треугольник): обеспечивает прочность ромбической пластины, но предоставляет шесть режущих кромок вместо четырех, что экономически выгодно.
- V (ромб с углом при вершине тридцать пять градусов): предназначена для чистовой обработки сложных контуров, копировального точения и нарезания канавок. Имеет наименьшую прочность вершины.
- D (ромб с углом при вершине пятьдесят пять градусов): промежуточный вариант между высокой прочностью и универсальностью профилирования.
- S (квадрат с углом девяносто градусов): максимальная прочность кромки и экономичность за счет четырех или восьми режущих граней, но ограниченная доступность.
- T (треугольник с углом шестьдесят градусов): классическая форма для обдирочных и получистовых операций.
- R (круглая пластина): обеспечивает максимальную прочность режущей кромки и гладкость обработанной поверхности, идеально подходит для тяжелой черновой обработки и профилирования твердых материалов.
Вторая буква: задний угол пластины
Задний угол влияет на трение между инструментом и обрабатываемой деталью, а также на прочность режущего клина.
- N (негативная пластина, задний угол ноль градусов): не имеет заднего угла. Требует установки в державку с наклоном. Главное преимущество — двустороннее исполнение, что удваивает количество рабочих кромок.
- C (позитивная пластина, задний угол семь градусов): используется для снижения сил резания, обработки тонкостенных деталей и работы на маломощном оборудовании.
- P (позитивная пластина, задний угол одиннадцать градусов): применяется для чистовых операций, обработки цветных металлов и вязких материалов.
Третья буква: классы точности
Этот символ определяет допуски на размер вписанной окружности, толщину пластины и позиционирование вершины.
- M: наиболее распространенный класс точности для общего машиностроения. Исполнение со спеченной режущей кромкой и стружколомом.
- G: прецизионный класс точности. Пластины этого класса подвергаются шлифовке по периметру, что обеспечивает высшую точность позиционирования вершины.
- E: высокий класс точности, часто применяется для профильных и контурных пластин.
Четвертая буква: тип крепления и наличие стружколома
Символ показывает конструкцию отверстия и наличие стружколомающих канавок на гранях.
- G: пластина с цилиндрическим отверстием и двухсторонним стружколомом.
- W: пластина без отверстия со стружколомом на одной или двух сторонах.
- M: пластина с отверстием имеющим двухсторонний фасонный профиль.
- A: гладкое цилиндрическое отверстие без стружколомающих канавок.
Дешифровка популярных геометрий: CNMG, WNMG, CCMT
Для наглядного понимания логики ИСО разберем три наиболее распространенных на производствах типа токарных пластин.
Пластина CNMG
Это двусторонняя негативная ромбическая пластина.
Пластина CNMG
Это двусторонняя негативная ромбическая пластина.
- C: ромб с углом вершины восемьдесят градусов.
- N: задний угол ноль градусов (негативная, двусторонняя).
- M: средний класс точности с прессованными кромками.
- G: наличие сквозного отверстия и стружколомающих канавок с двух сторон.
Область применения: черновая и получистовая обработка сталей, чугунов и нержавеющих сталей. Отличается высокой надежностью, стойкостью к ударным нагрузкам и экономичностью за счет четырех режущих кромок. Чертежи и схемы установки пластин CNMG доступны в обзоре Sterbrust.
Пластина WNMG
Так называемый «тригон» — шестигранная двусторонняя негативная пластина.
- W: тригон с углом вершины восемьдесят градусов.
- N: задний угол ноль градусов.
- M: класс точности общего машиностроения.
- G: сквозное отверстие и стружколомы с двух сторон.
Область применения: аналогична пластинам типа CNMG, но обладает шестью режущими кромками. Это снижает себестоимость обработки единицы продукции при сохранении жесткости инструмента.
Пластина CCMT
Односторонняя позитивная ромбическая пластина.
- C: ромб с углом вершины восемьдесят градусов.
- C: задний угол семь градусов (позитивная).
- M: стандартный класс точности.
- T: отверстие с конической фаской для фиксации винтом и односторонний стружколом.
Область применения: чистовая и получистовая обработка, растачивание отверстий малого диаметра, обработка нежестких деталей. Позитивная геометрия значительно снижает силы резания и предотвращает возникновение вибраций.
Цифровая часть маркировки: размеры и радиус вершины
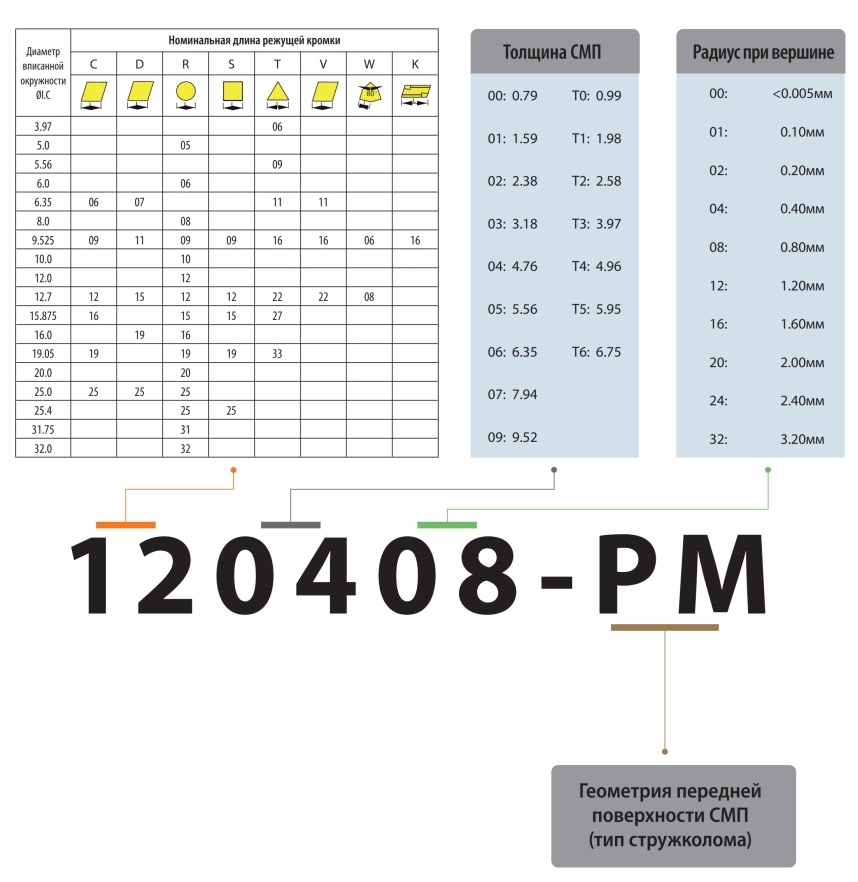
После буквенного кода в обозначении пластины всегда идут шесть или семь цифр, разбитых на пары. Они указывают физические габариты инструмента.
- Первая пара цифр (длина режущей кромки): определяет размер вписанной окружности. Например, значение двенадцать для ромбической пластины означает длину грани или диаметр вписанной окружности около двенадцати миллиметров.
- Вторая пара цифр (толщина пластины): показывает высоту пластины в миллиметрах. Значение 4 соответствует толщине 4,76 мм.
- Третья пара цифр (радиус вершины): указывает величину скругления режущей вершины в десятых долях миллиметра. Обозначение 0,4 соответствует радиусу 0,4 мм, а 0,8 — радиусу 0,8 миллиметра.
Обратите внимание: Выбор радиуса вершины напрямую влияет на шероховатость поверхности и прочность инструмента. Больший радиус позволяет работать с большей подачей и увеличивает прочность кромки, но создает высокие радиальные силы, что может вызвать отжатие детали или вибрацию.
Разберем на примере обозначения пластины из программы поставок «Амтек Технолоджи» под собственной маркой MAGLER:
Пластина фрезерная LNPU110408SRGE-WP7125 MAGLER
Часть 1: Геометрия пластины - LNPU 110408 SRGE
Часть 1: Геометрия пластины - LNPU 110408 SRGE
- L - Форма пластины. В данном случае это прямоугольная пластина.
- N - Задний угол. Буква N означает, что задний угол равен 0° (так называемая «негативная» пластина).
- P - Допуск на размеры (класс точности). Это стандартный класс точности для большинства сменных пластин.
- U - Тип крепления и стружколом. Указывает на наличие отверстия и особенности стружколомающей канавки.
- Цифровая часть (размеры):
- 11 - Длина режущей кромки. Указывает на номинальный размер пластины. В данном случае длина режущей кромки составляет 12,1 мм.
- 04 - Толщина пластины. Обозначает толщину пластины (в данном случае 4,76 мм).
- 08 - Радиус при вершине. Указывает на радиус скругления режущей кромки. Значение 08 означает радиус 0,8 мм.
- Буквенная часть (геометрия режущей кромки):
- SRGE - Тип стружколома и геометрия режущей кромки. Это код, который определяет форму передней поверхности, стружколомающие канавки и другие геометрические параметры, оптимизированные для конкретных условий обработки.
Часть 2: Обозначение сплава - WP7125
- W - Первая буква Magler.
- P - Тип покрытия. Буква P означает, что сплав имеет PVD-покрытие (физическое осаждение из паровой фазы).
- 7 - Тип пластины. Цифра 7 указывает, что это фрезерная пластина.
- 1 - Группа ISO обрабатываемого материала. Цифра 1 соответствует группе P — стали.
- 25 — Вариативность сплава. Две последние цифры (25) обозначают конкретную модификацию сплава в рамках группы.
Итоговая расшифровка:
Пластина фрезерная LNPU110408SRGE-WP7125 MAGLER:
Пластина фрезерная LNPU110408SRGE-WP7125 MAGLER:
- Форма и геометрия: Прямоугольная негативная (задний угол 0°) фрезерная пластина.
- Размеры: Длина режущей кромки 12,1 мм, толщина 4,76 мм, радиус при вершине 0,8 мм.
- Стружколом: Тип SRGE — оптимизированная геометрия для определенных условий фрезерования.
- Сплав: Magler, с PVD-покрытием, предназначен для фрезерования, рекомендован для обработки сталей (группа P).
Система обозначения инструментальных сплавов
Для эффективной работы пластина должна быть идеально согласована с токарным резцом (державкой). Маркировка державки по ИСО строится по аналогичному принципу и содержит сведения о системе крепления, форме пластины, угле в плане и размерах сечения хвостовика.
Система крепления пластины (первая буква державки)
Согласование угла в плане
Вторая и третья буквы в обозначении державки указывают на то, под каким углом пластина будет расположена относительно оси вращения детали.
Система крепления пластины (первая буква державки)
- P (рычажный прижим через отверстие): надежная система для негативных пластин, обеспечивающая быстрое базирование.
- C (прижим сверху): используется для пластин без отверстий.
- S (крепление винтом через отверстие): стандарт для позитивных пластин мелких и средних размеров. Обеспечивает максимальный сброс стружки за счет отсутствия выступающих элементов прижима.
- M (комбинированный прижим сверху и за отверстие): наиболее жесткое крепление для тяжелых условий резания и обдирочных операций.
Согласование угла в плане
Вторая и третья буквы в обозначении державки указывают на то, под каким углом пластина будет расположена относительно оси вращения детали.
- Угол в плане девяносто пять градусов подходит для подрезки торца и продольного точения глухих ступенчатых валов.
- Угол в плане семьдесят пять градусов снижает износ режущей кромки и увеличивает стойкость инструмента при обработке сплошного материала.
Сопоставление обозначений державки и пластины
Практические рекомендации по выбору инструмента
Чтобы правильно сформировать комплект из пластины и державки, рекомендуется придерживаться следующего алгоритма:
- Оцените жесткость системы: Для жестких станков и массивных заготовок выбирайте негативные пластины с большим радиусом вершины. Для нежестких деталей и растачивания длинных отверстий — позитивные пластины с небольшим радиусом.
- Определите материал заготовки: Выбор стружколомающей геометрии и твердосплавного сплава должен строго соответствовать группе обрабатываемого материала (углеродистая сталь, нержавеющая сталь, чугун или жаропрочные сплавы).
- Проверьте размеры хвостовика: Сечение державки должно быть максимально возможным для выбранного резцедержателя, чтобы минимизировать консольный вылет и вибрации.
- Учитывайте направление подачи: Правые державки работают при подаче справа налево (к шпинделю), левые — при подаче слева направо.
Грамотное чтение маркировки ИСО позволяет избежать ошибок при комплектации оборудования, снижает простои станков с ЧПУ и оптимизирует затраты предприятия на инструментальное обеспечение. Инженеры компании «АМ-Тех» всегда готовы помочь с расшифровкой сложных обозначений и подобрать оптимальный режущий инструмент под конкретные задачи вашего производства.


